Високотемпературни
Showing all 3 results


Високотемпературни филаменти: отвъд PLA
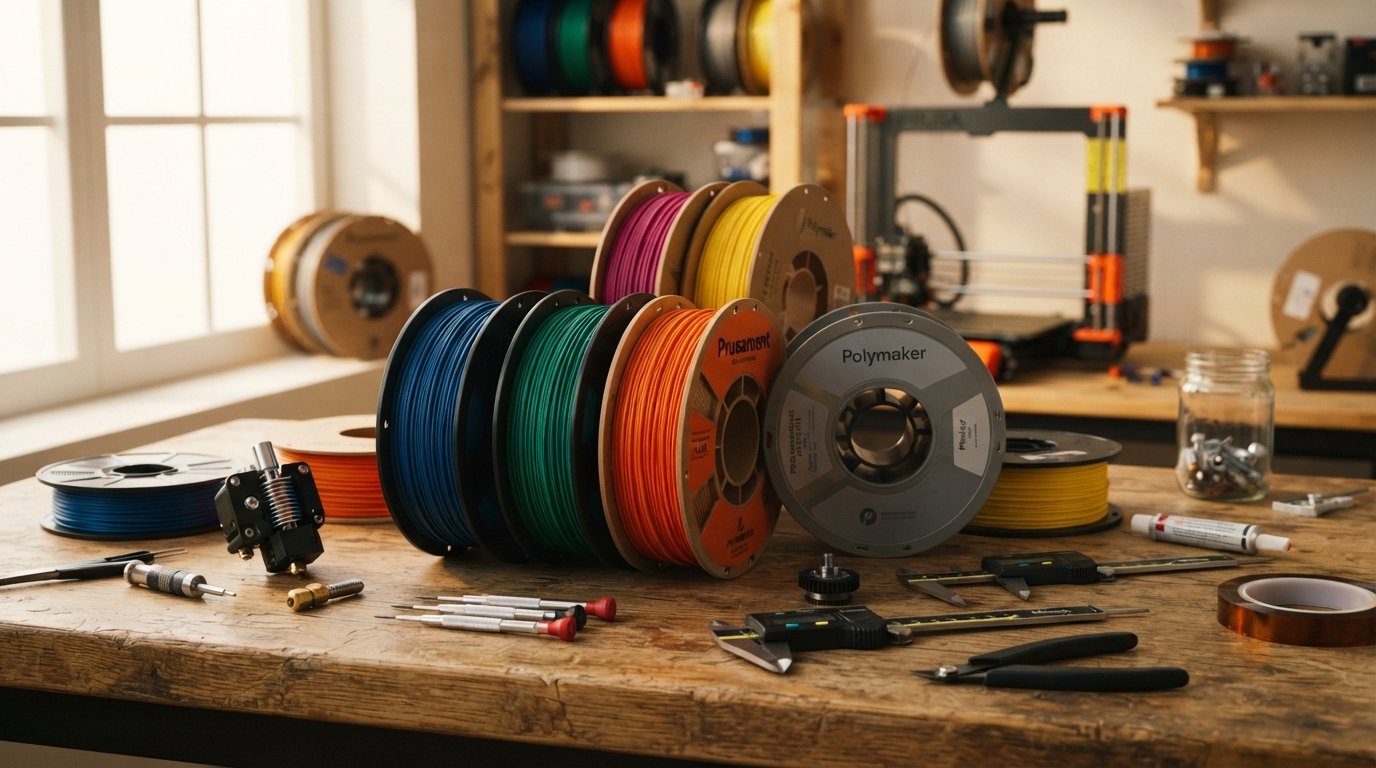
Един PLA омеква още при 55-60°C: детайл, забравен на задната кора на автомобил през лятото, се деформира за по-малко от час. За опора на двигател, електронна кутия близо до източник на топлина или механичен детайл, подложен на триене, трябва да смените материала. Тази категория обединява филаменти, способни да издържат от 90°C до 260°C непрекъснато, без да провисват: ABS, ASA, технически найлон и подсилени композити. Ако проектът ви остава декоративен или не надвишава стайната температура, 3d filaments PLA остава най-лесният за печат избор.
ABS и ASA: двата стандарта на гамата
ABS, механичният еталон от 90-те години насам
ABS (акрилонитрил бутадиен стирен) е пластмасата на електронните кутии и автомобилните табла още преди появата на 3D печата. Температурата му на встъкляване е около 105°C, срещу 60°C за PLA. При екструзия изисква 230-250°C на дюзата и 90-110°C загрята платформа: без това загряване ъглите се свиват и се отлепят по време на печат (класическото „warping“). 3d filaments ABS от магазина покрива тази нужда в макари 1,75 mm и 2,85 mm.
ASA, устойчивата на UV алтернатива
ASA споделя параметрите на печат с ABS, но устоява на UV лъчение без да пожълтява: външна кутия от ABS избелява и се чупи след няколко месеца излагане, докато ASA запазва механичните си свойства с години. Това е филаментът за градински елемент, опора за външна камера или каросерийна част. 3d filament ASA е наличен в стандартни макари; за тест или малка серия форматът ASA формат 500 г ви спестява инвестицията в макара от 2 или 5 кг, преди да сте потвърдили настройките си.
Композити от дърво и въглерод: когато дюзата става ограничаващият фактор
Композитните филаменти (дърво, въглерод, къси стъклени влакна) съдържат абразивни частици в PLA или PETG основа. Месингова дюза се износва след няколко стотин грама отпечатан филамент с въглеродно пълнене; отворът се разширява, точността спада. За тези материали дюза от закалена стомана или волфрамов карбид е необходима веднага щом редовно надвишите 500 г отпечатан материал. Дървесният ефект (мирис на дървени стърготини при екструзия, шлифоваем, оцветяем) остава наличен в 3d filaments WOOD за декоративни детайли, които нямат нужда да издържат на 90°C.
Какво да проверите преди да стартирате високотемпературен печат
Три елемента определят дали принтерът ви наистина може да обработва тези филаменти, независимо от избрания материал:
- Изцяло метална горещина глава (hotend): горещина глава с класическа PTFE тръба се разгражда над 250°C и отделя изпарения. Необходима е за всеки филамент, надвишаващ ABS.
- Загрята платформа минимум 110°C: под тази стойност ABS и ASA се свиват в ъглите веднага щом вентилаторът за охлаждане на детайла се активира.
- Затворена камера: колебание на околната температура от 10°C по време на печат е достатъчно да предизвика пукнатини между слоевете на ABS детайл над 15 см.
Тези аксесоари (подсилени дюзи, платформи, комплекти за камера) са събрани в раздел Аксесоари на магазина.
Често задавани въпроси
ABS или ASA за детайл, който остава навън?
ASA, без колебание, ако детайлът остава изложен повече от 3 месеца. ABS пожълтява и става чуплив под UV лъчение за по-малко от година навън, докато ASA запазва устойчивостта си на удар далеч отвъд това.
Каква е разликата в температурата на печат между ABS и дървесен композит?
ABS се печата при 230-250°C с платформа при 90-110°C. Дървесен композит на PLA основа се печата при 190-210°C, без да е необходима платформа над 60°C: два много различни профила, които не бива да се бъркат.
Необходима ли е затворена камера за всички макари от тази категория?
Задължителна за ABS и силно препоръчителна за ASA при детайли над 10 см. Дървесните или въглеродните композити на PLA основа могат да минат без нея, тъй като свиването им при охлаждане е близко до това на стандартния PLA.
Какъв формат макара да изберете, за да тествате нов високотемпературен филамент?
Заложете на 500 г. Настройките (температура на дюзата, платформа, скорост) варират от марка до марка дори при един и същ материал: валидирането на профила върху малка макара спестява разхищаването на 8 кг лошо калибриран материал.
Наистина ли композитен филамент с въглерод износва дюзата по-бързо от класически филамент?
Да, значително: стандартна месингова дюза може да загуби своята размерна точност след 300 до 500 г отпечатан въглероден филамент, срещу няколко килограма при класически PLA. Дюза от закалена стомана се изплаща още от втората макара.