3d филаменти ABS
Showing all 28 results
-

ABS бял натурален – 900г – 1.75мм – 3D филамент
-

ABS алуминий – 900г – 1.75мм – 3D филамент
-

ABS алуминий 2кг 3D филамент
-

ABS антрацитно сиво – 2kg – 1.75mm – 3D филамент
-

ABS антрацитно сиво – 900г – 1.75мм – 3D филамент
-

ABS бордо – 900г – 1.75мм – 3D филамент
-

ABS бял натурален – 8кг – 1.75mm – 3D филамент
-

ABS БЯЛ НАТУРАЛЕН 2кг 3D филамент
-

ABS виолетов – 900г – 1.75мм – 3D филамент
-

ABS жълт флуо – 900г – 1.75мм – 3D филамент
-

ABS кафяв – 900г – 1.75мм – 3D филамент
-

ABS небесносин 2кг 3D филамент
-

ABS оранжев 2кг 3D филамент
-

ABS розов – 900г – 1.75мм – 3D филамент
-

ABS сив – 900g – 1.75mm – филамент 3D
-

ABS червен – 900г – 1.75мм – 3D филамент
-

ABS ЧЕРВЕН сигнално 2кг 3D филамент
-

ABS черен – 900г – 1.75мм – 3D филамент
-

ABS черен 2кг 3D филамент
-

Кафяв ABS 2кг 3D филамент
-

Небесносин ABS – 900г – 1.75мм – 3D филамент
-

Оранжев ABS – 900г – 1.75мм – 3D филамент
-

Пакет x10 – ABS бял x5 + ABS черен x5 – 900g – 1.75mm
-

Полупрозрачен ABS – 900г – 1.75мм – 3D филамент
-

Розов ABS 3D филамент 2кг
-

Флуоресцентно жълт ABS 2кг 3D филамент
-

Ябълково зелен ABS 2кг 3D филамент
-

Ябълковозелен ABS – 900г – 1.75мм – 3D филамент
Филамент ABS за 3D принтер: топлоустойчивостта на първо място
ABS (акрилонитрил бутадиен стирен) издържа на непрекъсната температура от 98 до 100°C, спрямо 55 до 60°C за класически PLA. Това е филаментът, който се избира за детайл, разположен близо до двигател, електронна кутия, изложена на слънце зад стъкло, или опора, която трябва да издържи удар без да се напука. Нашият каталог включва 28 референции с диаметър 1,75 mm и 2,85 mm, на макари от 500 g до 8 kg. За по-фини детайли с по-ниски изисквания към температурата, 3d филаментите PLA остават по-лесни за печат.
Температури и настройки на печат за ABS
ABS се печата между 220 и 250°C на дюзата в зависимост от марката и процента на пълнеж (въглеродно влакно, стъкло). Плотът трябва да се загрява до 90-110°C: под 90°C ъглите се отлепват преди края на печата. Свиването на материала е по-изразено, отколкото при PLA, около 0,5 до 0,8%: при детайл от 200 mm това означава свиване от 1 до 1,6 mm, което трябва да се компенсира в слайсера.
Загряваем плот и затворена камера
Затворената камера поддържа околния въздух около 40-50°C и намалява разликата в охлаждането между слоевете. Без камера, течението на въздух в климатизирано помещение е достатъчно, за да отлепи ъглите на детайл над 15 см страна. Дюза от закалена месинг е задължителна за референциите с въглеродно пълнеж, които износват стандартна дюза само след няколкостотин грама.
Избягване на деформация (warping) при големи детайли
Деформацията засяга основно детайли с голяма контактна повърхност с плота. Периметър (skirt) от 5 до 8 mm, лепило тип стик или студено нанесен лак подобряват сцеплението. Намаляването на скоростта на първите слоеве до 20-25 mm/s също ограничава вътрешните напрежения, отговорни за пукнатините по ъглите.
ABS, ASA или PETG: кой филамент за коя употреба
ABS издържа добре на топлина, но пожълтява и става крехък след няколко месеца пряко UV излагане. За детайл, монтиран навън (кутия за сензор, опора за соларен панел), 3d филаментът ASA запазва механичните си свойства под UV благодарение на своя акрилов еластомер, докато ABS би загубил устойчивостта си на удар само за едно лято. PETG, по-лесен за печат без камера, подхожда за детайли в контакт с храна или прототипи, които не се нуждаят да издържат на 100°C.
ABS или ASA за продължителна външна употреба
За детайл, изложен повече от шест месеца, ASA остава правилният технически избор. Форматите ASA формат 500 g подхождат за тест на прототип, преди да преминете към ASA формат 2kg за серия от финални детайли.
Коя макара ABS да изберете според вашия принтер и проект
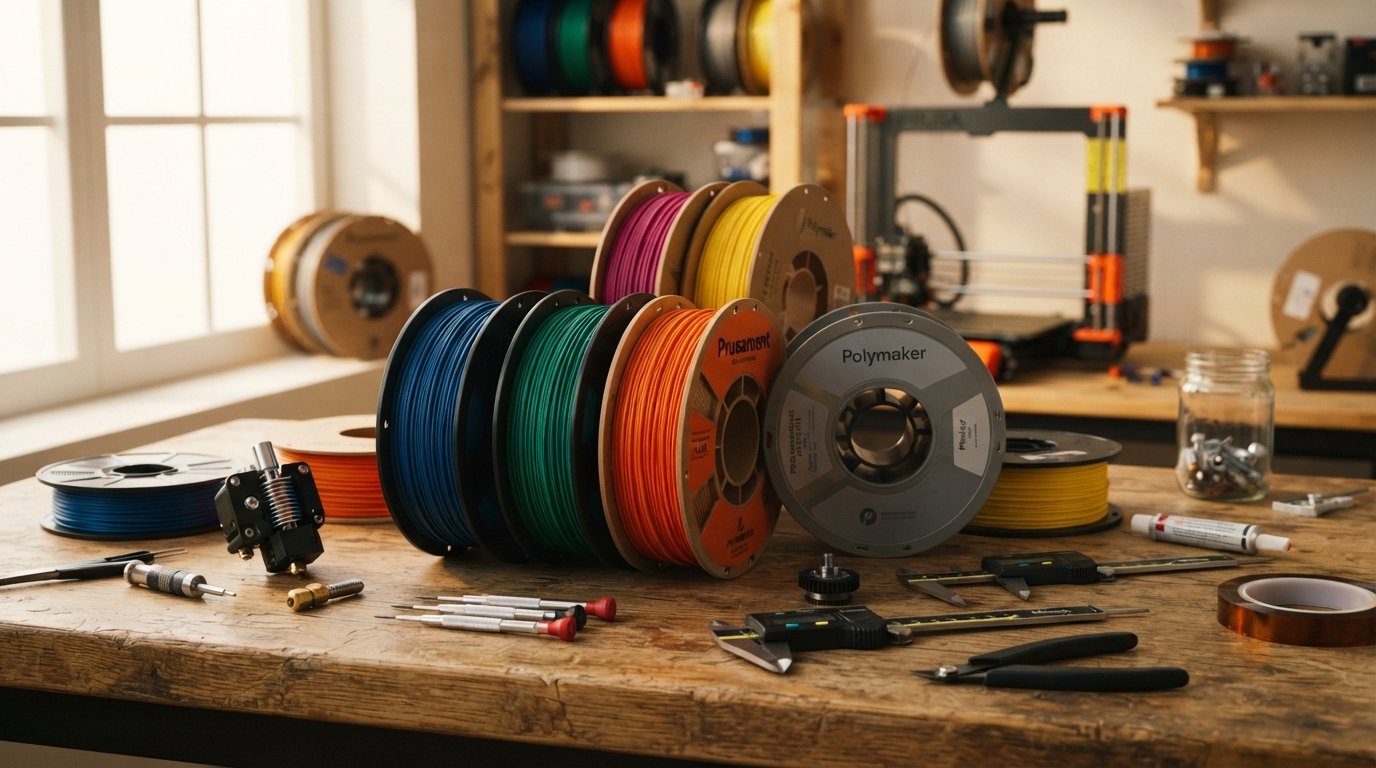
Диаметърът 1,75 mm покрива по-голямата част от настолните принтери (Prusa, Bambu Lab, Creality). 2,85 mm се използва основно за индустриални или полупрофесионални машини тип Ultimaker, с по-висок дебит, но по-дълго време за загряване на дюзата. Критериите, които наистина имат значение при избора:
- Обем на проекта: макара от 500 g за тестване на цвят, пакет от 8 kg за серия от идентични детайли без смяна на макарата
- Ниво на влажност на мястото за съхранение: ABS абсорбира влага по-бързо от PETG и трябва да се суши при 70-80°C в продължение на 4 часа преди печат, ако е престоял няколко седмици на открит въздух
- Вентилация на помещението: парите на стирен, отделяни при 240°C, изискват проветриво помещение или камера с филтрация
След като изберете макарата, Аксесоарите като дюзи от закалена месинг или кутии за изсушаване удължават живота на материала и предотвратяват типичното пращене на влажен филамент по време на печат.
Често задавани въпроси
Каква е разликата между ABS и ASA за детайл, който остава навън?
ASA издържа на UV без да пожълтява или да става крехък след няколко месеца излагане, за разлика от ABS, който губи устойчивостта си на удар за няколко месеца на слънце. За постоянна външна опора предпочетете ASA; за механичен детайл на закрито ABS е достатъчен и често струва по-малко.
Как да избера между макара от 500 g и макара от 8 kg ABS?
Сметнете около 25 до 40 g за малък функционален детайл. Макара от 500 g позволява да тествате цвят или марка, преди да се ангажирате. За серийно производство над 20 идентични детайла, макара от 2 kg или 8 kg избягва спиранията за смяна на макарата по време на печат.
Необходима ли е затворена камера за печат на ABS без деформация?
За детайли под 10 см страна, загрят плот до 100°C и периметър за сцепление често са достатъчни. Над 15 см, затворена камера, поддържаща въздуха при 40-50°C, значително намалява отлепването на ъглите в края на печата.
Какъв диаметър ABS филамент да избера, 1,75 mm или 2,85 mm?
1,75 mm покрива почти всички настолни принтери за масовия потребител (Prusa, Creality, Bambu Lab). 2,85 mm се отнася за полуиндустриални машини тип Ultimaker, с по-висок дебит на екструзия, но по-дълго загряваща се дюза.
Как да разбера дали моят ABS е поел влага преди печат?
Влажен филамент пращи при екструзия и дава повърхност, осеяна с малки мехурчета. Ако макарата е прекарала повече от три седмици извън херметичната си опаковка, изсушаване при 70-80°C в продължение на 4 часа в специална кутия възстановява чиста екструзия.