Висока устойчивост
Showing all 14 results
-

PCTG – 1кг – 1.75мм 3D филамент
-

PCTG – 2.3kg – 1.75mm 3D филамент
-

PETG PTFE бял – 1.75mm – 3D филамент
-

PETG карбон – 1.75mm – 3D филамент
-

PLA+ карбон – 1.75 мм – 3D филамент
-

PLA+ карбон – 2.3 кг – 1.75 мм – 3D филамент
-

PLA+ карбон – 8кг – 1.75мм – 3D филамент
-

PMMA 3D филамент 1.75mm
-

PP лента – кафяво полипропиленово тиксо
-

Бял PETG анти-UV 3D филамент
-

Найлон PA12 карбон 900г 1.75мм 3D филамент
-

Найлон PA6 карбон – 3D филамент
-

Поликарбонатен филамент PC 1.75mm – 3D филамент
-

Черен PETG анти-UV 3D филамент
Нишки с висока устойчивост: изберете материал, който издържа на натоварване
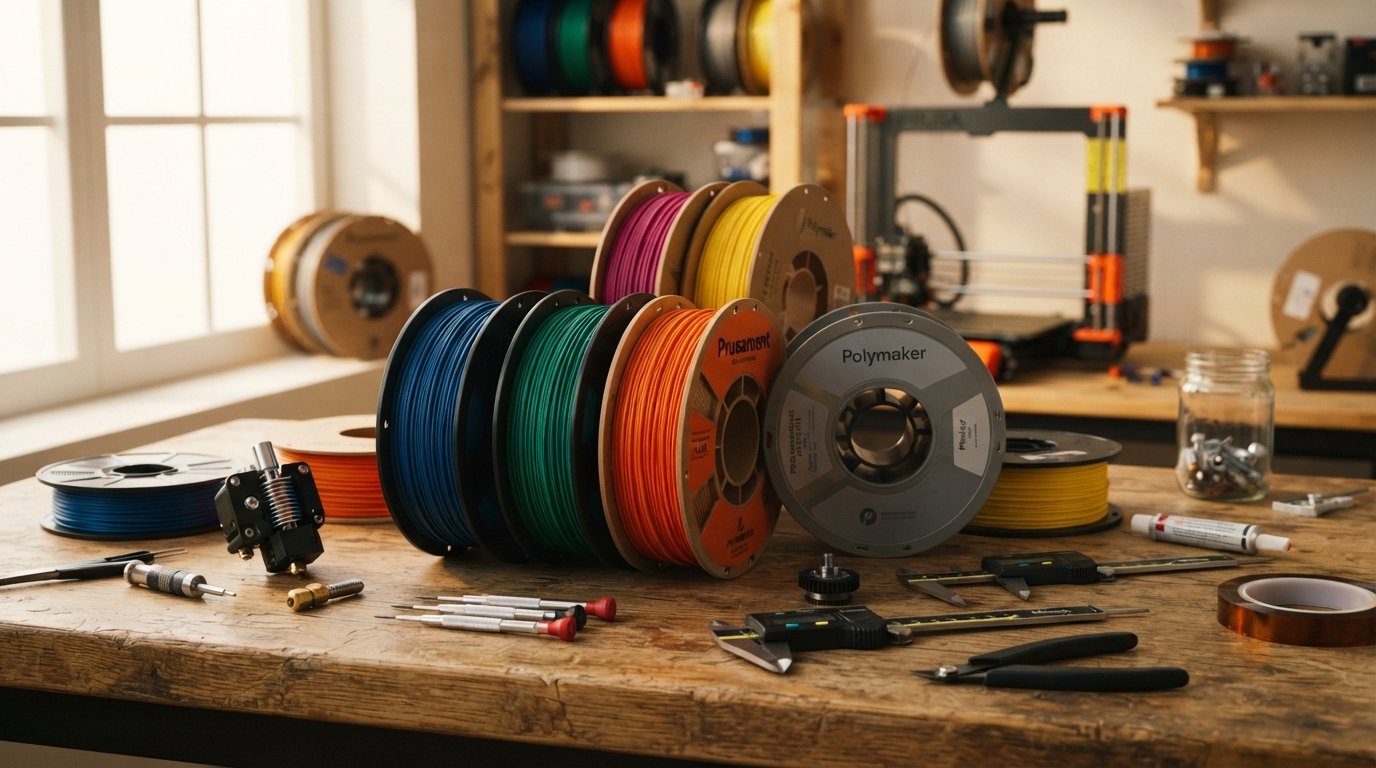
Част, която се чупи при употреба, няма стойност, дори да е отпечатана добре. Тази категория обединява нишки, предназначени за механични части, крепежни елементи, външни корпуси и всичко, което понася удар, продължително натоварване или температурно въздействие. ABS, ASA, подсилен PETG и въглеродни композити: всеки от тях отговаря на конкретно изискване, а не на общо предназначение. 14-те артикула в тази категория покриват различни нужди — от функционален прототип до серийна част, изложена на UV лъчение.
ABS и ASA: класическата термична и механична устойчивост
ABS остава еталонът за части, които трябва да издържат на непрекъсната работна температура около 90°C, с температура на стъклен преход около 105°C. Неговата ударна якост по Izod, обикновено между 200 и 215 J/m в зависимост от партидата, надвишава тази на PLA с 3 до 4 пъти. В замяна той се свива значително и изисква нагрята платформа на 90-110°C, дори затворена камера, за да се ограничи отлепянето на ъглите при по-големи части.
ASA запазва тази механична основа, като добавя UV устойчивост, каквато ABS няма: стирен-акрилонитрил-акрилатът не пожълтява и не става крехък след няколко месеца навън, за разлика от ABS, който губи еластичността си на открито само за няколко седмици директно излагане. За стойка за камера, корпус на сензор или автомобилна част, изложена на слънце, ASA е логичният избор. Ролката в формат 500 г е подходяща за тестване на настройката дюза/платформа, преди да преминете към по-голямо количество.
Температури на печат и настройки, които правят разликата
ABS и ASA се печатат при температура на дюзата между 230 и 260°C, със скорост, ограничена до 40-50 mm/s, за да се избегне разслояването между слоевете. Изключен или намален до 10-20% вентилатор за охлаждане на слоя подобрява сцеплението между слоевете, за разлика от PLA, при който се търси силно охлаждане. Именно това сцепление определя реалната устойчивост на готовата част, а не само данните от техническата спецификация на производителя.
Подсилен PETG: компромисът между устойчивост и лекота на печат
Стандартният PETG издържа на удари по-добре от PLA, без ограниченията при свиване, характерни за ABS. Версиите, подсилени със стъклени влакна или нарязани въглеродни влакна (10 до 20% съдържание), увеличават модула на огъване с 20 до 30% и намаляват пълзенето при продължително натоварване — слаба страна на неподсиления PETG. Нишката PETG поглъща влага от въздуха само за няколко часа престой на открито: сушене при 65°C в продължение на 4 часа преди печат предотвратява пукането и мехурчетата по повърхността, които отслабват частта.
Въглеродни композити: подсилване без утежняване на частта
Нишките, подсилени с въглеродни влакна, печелят на твърдост и лекота спрямо чистите версии, но абразивното съдържание износва месингова дюза само за няколкостотин отпечатани грама. Дюза от закалена стомана или сапфир, налична в раздел аксесоари, е необходима, за да не се разшири изходният диаметър и да не се влоши точността след няколко ролки. Това не е незадължителна подробност: износена дюза изкривява дебита на материала, а оттам и реалната устойчивост на отпечатаната част.
Дървесните композити, налични в нишки WOOD, следват различна логика: те залагат на визуалния ефект и шлифоването, а не на механичното натоварване. За конструктивна част е по-добре изборът да се насочи към ABS, ASA или PETG с въглерод.
Изберете правилния формат на ролката и правилния диаметър
Диаметърът 2,85 mm намалява риска от огъване на нишката под налягане при екструдери с висок дебит — реално предимство при дюзи от 0,6 mm и повече, използвани за дебели части. 1,75 mm остава стандартът при повечето потребителски принтери и е подходящ за повечето функционални части с обичайни размери.
- 500 г до 1 кг: тестване на настройки, малка серия, единична част
- 2 до 3 кг: редовно производство, по-малко смени на ролката
- 5 до 8 кг: дълга серия, работилница или непрекъснат печат
Често задавани въпроси
Каква е разликата между ASA и ABS за част, изложена на слънце?
ASA устоява на UV лъчение благодарение на акрилатната си основа: частта остава стабилна след няколко месеца навън. ABS пожълтява и става крехък само за няколко седмици директно излагане. За външна стойка, корпус на камера или автомобилна част изберете ASA, а не ABS.
Как да изберете между подсилен PETG и ABS за част, която понася повтарящи се удари?
PETG, подсилен със стъклени влакна, поглъща по-добре повтарящите се удари без напукване, докато ABS издържа по-добре на продължителна термична умора над 80°C. За част с чести удари без силна топлина, подсиленият PETG се печата по-лесно и е също толкова здрав.
Необходима ли е специална дюза за печат на нишка, подсилена с въглеродни влакна?
Да. Въглеродните влакна износват месингова дюза само за няколкостотин отпечатани грама, което разширява изходния диаметър и влошава точността. Дюза от закалена стомана или сапфир е необходима, за да се запази постоянен дебит на няколко ролки.
Какъв диаметър да изберете, 1,75 mm или 2,85 mm, за части с големи размери?
2,85 mm ограничава огъването на нишката под налягане при дюза от 0,6 mm или повече, полезно за дебели части, печатани с висок дебит. 1,75 mm остава по-подходящ за повечето потребителски принтери, оборудвани със стандартна дюза 0,4 mm.
Каква ролка да изберете за серийно производство на части?
Ролка от 500 г до 1 кг е достатъчна за валидиране на настройките върху прототип. За редовна серия ролка от 2 до 3 кг намалява смените по време на печат, а формат от 5 до 8 кг е подходящ за непрекъснато производство в работилница.