3D филаменти PLA
Показване на 55–108 от 274 резултата
-

PLA+ стрида – 2.3кг – 1.75мм – 3D филамент
-

PLA+ телесен цвят 5Y06SP – 2.3кг – 1.75мм – 3D филамент
-

PLA+ тъмносин – 1kg – 1.75mm – 3D филамент
-

PLA+ цвят стрида 3D филамент 1.75mm 8kg
-

PLA+ черен – 2.3kg – 1.75mm – 3D филамент
-

Silk розов PLA+ 3D филамент 2.3kg
-

Кафяв PLA+ – 2.3кг – 1.75мм – 3D филамент
-

Комплект 10 бр. PLA+ черен – 1кг – 1.75мм
-

Комплект x5 PLA+ мостри – 10М – 1.75мм
-

Мострена карта PLA ECO – 11 цвята
-

Проводим PLA+ – 250g – 1.75mm – 3D филамент
-

8кг PLA+ БЯЛ бобина филамент 3D
-

8кг PLA+ металик зелен 3D филамент
-

8кг PLA+ НЕБЕСНОСИНЯ бобина филамент за 3D печат
-

PLA ECO Жълт 1.75mm 1kg
-

PLA ECO ЗЕЛЕН 1.75мм 1кг
-

PLA ECO КАФЯВ 1.75мм 1кг
-

PLA ECO ЛИЛАВ 1.75мм 1кг
-

PLA ECO РОЗОВ 1.75мм 1кг
-

PLA ECO Сив 1.75mm 1kg
-

PLA ECO Син 1.75mm 1kg
-

PLA Ingeo 3D700 бял професионално качество за индустриални приложения с голям формат
-

PLA PHA бял – 1kg 1.75mm – 3D филамент
-

PLA Tough+ алуминий металик Ingeo 3D870 професионално качество
-

PLA Tough+ антрацитово сив Ingeo 3D870 професионално качество
-

PLA Tough+ бял Ingeo 3D870
-

PLA Tough+ естествен полупрозрачен Ingeo 3D870 професионално качество
-

PLA Tough+ оранжев Ingeo 3D870 професионално качество
-

PLA Tough+ синьо Ingeo 3D870 професионално качество
-

PLA Tough+ червен Ingeo 3D870 професионално качество
-

PLA Tough+ ябълково зелен Ingeo 3D870 професионално качество
-

PLA сив антрацит металик 3D филамент 1кг
-

PLA+ ADN бял анти-фалшификат – 2.3кг – 1.75мм – 3D филамент
-

PLA+ ADN бял филамент против фалшифициране – 1kg – 1.75mm – 3D филамент
-

PLA+ ADN бял филамент против фалшифициране – 8кг – 1.75мм – 3D филамент
-

PLA+ ADN черен анти-фалшификат – 2.3кг – 1.75мм – 3D филамент
-

PLA+ silk gold – 1кг – 1.75мм – 3D филамент
-

PLA+ Silk Lagon – 1кг – 1.75мм – 3D филамент
-

PLA+ Silk сив – 2.3кг – 1.75мм – 3D филамент
-

PLA+ silk тъмнозелен – 1кг – 1.75мм – 3D филамент
-

PLA+ silk тъмнозелен – 2.3кг – 1.75мм – 3D филамент
-

PLA+ silk тъмнозелен – 8кг – 1.75мм – 3D филамент
-

PLA+ silk тъмносин – 1кг – 1.75мм – 3D филамент
-

PLA+ Silk тъмносин 3D филамент 2.3кг
-

PLA+ silk червен – 1кг – 1.75мм – 3D филамент
-

PLA+ Silk черен 3D филамент 2.3кг
-

PLA+ антрацитно сив металик – 2.3кг – 1.75мм – 3D филамент
-

PLA+ бордо – 1кг – 1.75мм – 3D филамент
-

PLA+ бордо – 2.3кг – 1.75мм – 3D филамент
-

PLA+ бордо – 8кг – 1.75мм – 3D филамент
-

PLA+ бутилково зелен прозрачен – 2.3kg – 1.75mm – 3D филамент
-

PLA+ бял – 1кг – 1.75мм – 3D филамент
-

PLA+ бял дифузен – 8кг – 1.75mm – 3D филамент
-

PLA+ жълт – 10M – 1.75mm
PLA – филаментът, който наистина доминира в 3D печата
PLA (полимлечна киселина) представлява и до днес над 60% от обема продавани филаменти във Франция според данни на доставчиците за 2025 г., далеч пред ABS или PETG. Този дял се обяснява с конкретна техническа характеристика: екструдира се между 190°C и 220°C в зависимост от марката, без да е необходима подгряваема платформа над 60°C, което го прави съвместим с почти всички битови принтери, продавани от 2018 г. насам. В нашия каталог от 276 артикула ще намерите стандартен PLA, усилен PLA+, както и матови, копринени или дървесни варианти, в макари от 500 г до 8 кг.
За разлика от ABS, който отделя стиролови изпарения и изисква проветриво помещение, PLA от царевично или тръстиково нишесте се печата без специална вентилация. Именно затова е предпочитаният избор за домашна употреба или споделено ателие.
Избор на подходящ диаметър и формат на макарата за вашия принтер
1,75 мм или 2,85 мм: разлика в дебита, не в качеството
1,75 мм се използва при около 90% от принтерите Ender, Prusa, Bambu Lab и Anycubic. 2,85 мм (понякога обявяван като „3 мм“) остава стандарт при Ultimaker и някои модели Craftbot: по-големият диаметър ограничава огъването в дългите Bowden тръби за подаване, за сметка на леко по-бавна реакция при ретракция. Проверете точната спецификация на екструдера си преди поръчка: двата формата не са взаимозаменяеми без смяна на подаващата дюза.
Макари от 500 г, 1 кг, 2 кг или 8 кг: как да изчислите нужното количество
Фигурка от 10 см консумира средно 15 до 30 г филамент, а стандартна електронна кутия – 40 до 80 г. За еднократна употреба форматът от 500 г е достатъчен и намалява риска филаментът да поеме влага при продължително съхранение. Макарите от 2 кг и 8 кг стават изгодни над 15-20 разпечатки месечно: цената на килограм спада с 20 до 35% в зависимост от марката, но PLA поглъща околната влага (хигроскопичен е) и губи качество на повърхността след няколко седмици извън вакуумна опаковка, ако нямате кутия за изсушаване.
- Случайна употреба (по-малко от 5 бройки/месец): макара 500 г или 1 кг, лесно съхранение
- Редовна употреба (ателие, прототипиране): макара 2 кг, най-добро съотношение цена/грам
- Серийно производство или fablab: макара 8 кг със специална кутия за изсушаване, иначе краят на макарата става чуплив
Температури и настройки, които предотвратяват разлепването и нишковидните остатъци
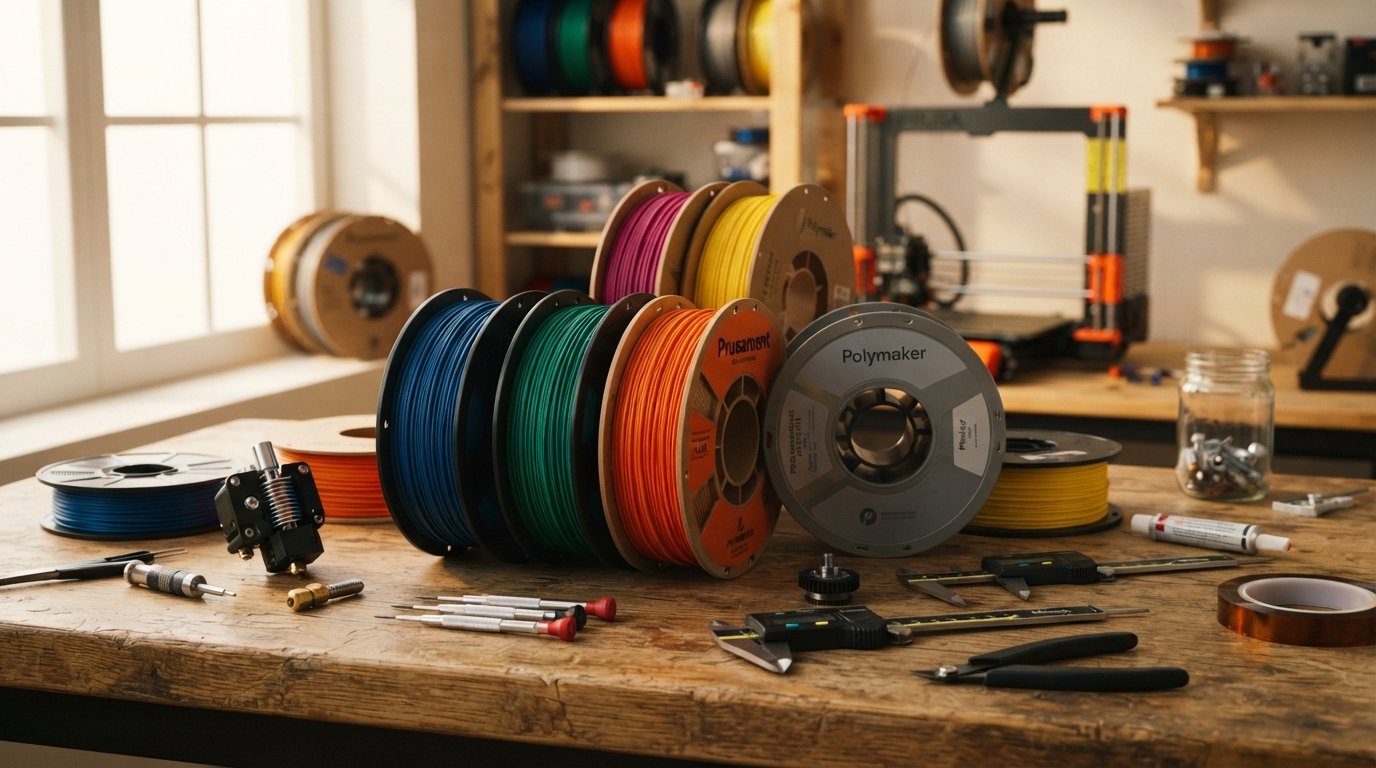
eSun, китайски производител на пазара от 2002 г. и един от първите, пуснали в продажба ударо-устойчив PLA+ през 2016 г., препоръчва 200-220°C за дюзата и 45-60°C за платформата за своята гама PLA+. Polymaker, основана през 2012 г., изгради репутацията си върху стриктен контрол на диаметъра до ±0,02 мм за гамата PolyLite, което намалява видимите недостатъчни екструзии при тънки слоеве. Prusament, марката филаменти на Prusa Research, обявява непрекъснат лазерен контрол също до ±0,02 мм, с проследимост по партиден номер, достъпна онлайн.
Нишковидните остатъци – първият видим дефект на изхода от принтера
Лошо изсушен PLA филамент произвежда тънки нишки между частите (stringing) дори при правилни настройки на ретракция: това е симптом на влага, не дефект на макарата. Изсушете 4 до 6 часа при 45°C в кухненски дехидратор преди печат, ако макарата е била отваряна повече от две седмици във влажна среда.
PLA, PLA+ или друг материал: как да ориентирате покупката си
Стандартният PLA остава чуплив при удар и се деформира още при 55-60°C продължително излагане (например арматурно табло на кола през лятото). За механична част, подложена на повтарящо се натоварване, PLA+ осигурява увеличение на ударната устойчивост от 20 до 40% в зависимост от производителя, без промяна на настройките за печат. Ако крайната част трябва да издържа над 90°C или продължително излагане на УВ лъчи, насочете се към ASA, наличен при нас в формат 500 г, за да тествате материала преди инвестиция в макара 2 кг. За част, имитираща масивно дърво (рамка, декоративен предмет), композитният филамент WOOD съдържа от 15 до 40% реални дървесни влакна и се шлайфа като мек дървен материал.
Не забравяйте и аксесоарите, които определят успеха на печата: адхезивна платформа, резервна дюза от закалена стомана за филаменти с добавки, или кутия за изсушаване с вграден хигрометър.
Често задавани въпроси
Коя макара PLA да избера за начало, без да хабя материал?
Изберете макара от 500 г стандартен PLA от типа PolyLite или eSun: цената на килограм е по-висока, отколкото при 2 кг, но избягвате риска зле съхранена макара да стане чуплива, преди да бъде използвана изцяло.
PLA или PLA+ за функционална част, подложена на удари?
PLA+ поглъща с 20 до 40% повече удари според техническите листове на производителите, срещу доплащане от 2 до 4 € на килограм. За стенна поставка или част, използвана ежедневно, доплащането е оправдано.
Необходима ли е подгряваема платформа за печат на PLA?
Не, PLA се захваща добре и на студена платформа с обикновено адхезивно фолио. Платформа, подгрята до 45-60°C, подобрява захващането на първите слоеве при големи плоски повърхности, но остава по избор, за разлика от ABS.
Каква е разликата между PLA 1,75 мм и 2,85 мм за моя принтер?
Диаметърът трябва да съответства точно на подаващия механизъм на вашия екструдер: 1,75 мм се използва при повечето съвременни принтери, а 2,85 мм остава запазен за машините Ultimaker и някои Bowden модели за голямо разстояние.
Как да разбера дали моята макара PLA е поела влага?
Тънки нишки между частите (stringing), пукащ звук при екструзия или неравномерна матова повърхност сочат влажна макара. Изсушаване от 4 до 6 часа при 45°C в дехидратор обикновено е достатъчно за възстановяване на чиста екструзия.